
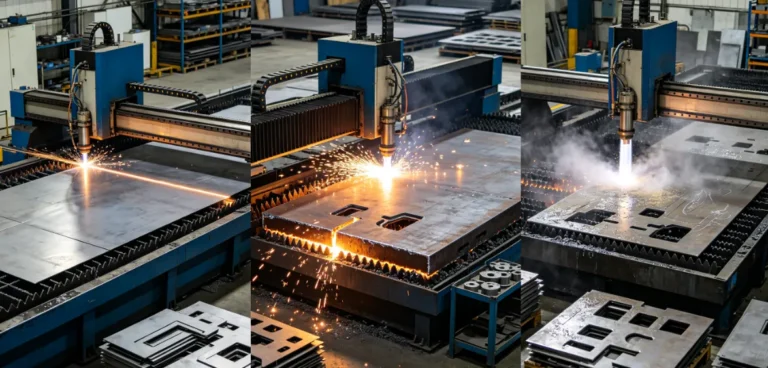
Le choix entre la découpe laser, plasma et jet d'eau dépend de la pièce, et pas seulement de la machine.
Le matériau, l'épaisseur, la tolérance, la qualité des bords, la sensibilité à la chaleur, le volume de production et le coût total sont autant d'éléments qui influencent le choix optimal.
La découpe laser est souvent une excellente option pour les tôles fines, les profils détaillés et les formes précises. La découpe plasma est utile pour les plaques conductrices épaisses où la vitesse de coupe est primordiale. La découpe au jet d'eau se distingue lorsque l'apport de chaleur doit être minimisé ou lorsque le matériau est difficile à usiner par découpe thermique.
Ce guide compare les procédés de découpe laser, plasma et jet d'eau et explique comment choisir le procédé de découpe de tôle le plus adapté à votre pièce.
Quel procédé de découpe de tôle choisir ?
Il n'existe pas de méthode de coupe unique et optimale pour toutes les applications.
Utilisez ce qui suit comme point de départ :
| Exigence relative aux pièces | Processus à considérer |
|---|---|
| Tôle fine aux détails soignés | Découpe laser |
| Petits trous et profils détaillés | Découpe laser |
| Plaque conductrice épaisse | Découpe au plasma |
| Productivité de découpe élevée sur tôle épaisse | Découpe au plasma |
| Impact thermique minimal | Découpe au jet d'eau |
| matériau thermosensible | Découpe au jet d'eau |
| Profilés de tôlerie de haute précision | Découpe laser |
| Large compatibilité des matériaux | Découpe au jet d'eau |
Ce sont des lignes directrices générales. La qualité du matériau, son épaisseur, sa géométrie, sa tolérance, les capacités de la machine et les étapes de fabrication ultérieures peuvent modifier le procédé optimal pour une pièce donnée.
Comment fonctionnent la découpe au laser, au plasma et au jet d'eau ?
Ces trois procédés enlèvent de la matière de différentes manières. Cette différence influe sur la vitesse de coupe, la qualité des bords, l'apport de chaleur et l'adéquation du matériau.
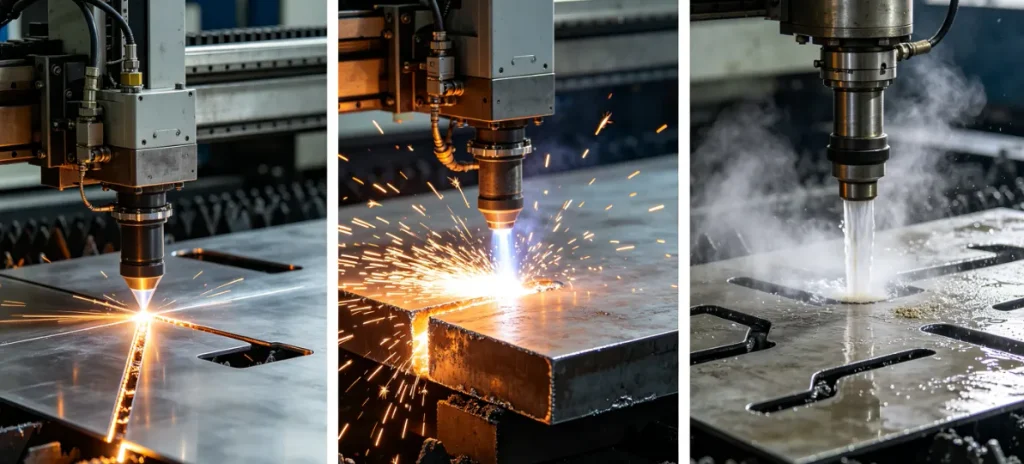
Découpe laser
La découpe laser utilise un faisceau focalisé pour faire fondre ou vaporiser la matière le long d'une trajectoire programmée. Un gaz d'assistance évacue la matière fondue de la zone de coupe.
Le faisceau concentré permet des traits de coupe étroits, des profils détaillés et la reproduction de petits détails. Pour de nombreuses applications de tôlerie, la découpe laser offre un excellent compromis entre vitesse, précision dimensionnelle et qualité des bords.
Découpe plasma
La découpe au plasma utilise un arc électrique pour ioniser un gaz et créer un jet de plasma à haute température. Le plasma fait fondre les matériaux conducteurs, tandis que le flux de gaz évacue le métal en fusion.
Le plasma est particulièrement adapté aux plaques conductrices épaisses. La qualité de la coupe dépend de facteurs tels que l'épaisseur du matériau, la vitesse de coupe, l'état de la torche, le choix du gaz et les capacités de la machine.
Découpe au jet d'eau
La découpe au jet d'eau utilise un jet d'eau à haute pression, souvent additionné de particules abrasives, pour enlever mécaniquement de la matière.
N'ayant pas recours à la découpe thermique conventionnelle, la découpe au jet d'eau évite la zone affectée thermiquement, contrairement à la découpe laser et plasma. Elle s'avère ainsi particulièrement adaptée aux applications thermosensibles et aux matériaux difficiles à usiner par des méthodes thermiques.
Le principal inconvénient réside dans la vitesse. La découpe au jet d'eau est généralement plus lente que la découpe au laser ou au plasma pour de nombreuses applications métalliques courantes.
Laser, plasma ou jet d'eau : quelles sont les principales différences ?
Un comparatif utile des machines de découpe CNC doit se concentrer sur la pièce finie, et non pas uniquement sur la machine.
| Facteur | Découpe laser | Découpe plasma | Découpe au jet d'eau |
|---|---|---|---|
| Méthode de coupe | faisceau thermique focalisé | Arc électrique et plasma | Jet abrasif haute pression |
| Principal atout | Profils précis et détaillés | Plaque conductrice épaisse | Découpe à froid et flexibilité des matériaux |
| Tôle fine | Ajustement solide | Moins adapté aux détails fins | Convient, mais souvent plus lent |
| Découpe de tôles épaisses | Dépendant de l'équipement | Ajustement solide | Ajustement solide |
| précision de la découpe | Généralement élevé | Cela dépend de l'équipement et des paramètres. | Généralement élevé |
| Qualité des bords | Nettoyer sur un matériau approprié | Les scories ou les résidus peuvent nécessiter un nettoyage. | Bon, avec éventuellement un rétrécissement ou des stries |
| Apport de chaleur | Oui | Haute | Pas de découpe thermique conventionnelle |
| Zone affectée par la chaleur | Présent | Présent | Aucun |
| caractéristiques fines | Excellent ajustement | Plus limité | Bon |
| Gamme de matériaux | Large gamme de métaux | matériaux conducteurs d'électricité | Très large |
| Vitesse de coupe | Rapide dans sa plage de fonctionnement optimale | Solide sur une plaque conductrice épaisse | Généralement plus lent |
| Finition secondaire | Souvent limité | Peut être requis | Dépend de l'application |
Le meilleur procédé dépend du facteur le plus important.
Une coupe plus rapide peut nécessiter un ébavurage plus poussé. Une vitesse de coupe plus élevée peut néanmoins permettre de réduire le coût de la pièce finie en limitant les opérations de meulage ou d'ébavurage.
Comment le matériau et l'épaisseur influencent-ils le choix du procédé de découpe ?
Le matériau et l'épaisseur sont généralement les deux premières variables à vérifier.
Elles permettent de restreindre le champ d'application pratique du processus avant de comparer la tolérance, la qualité des bords ou le coût.
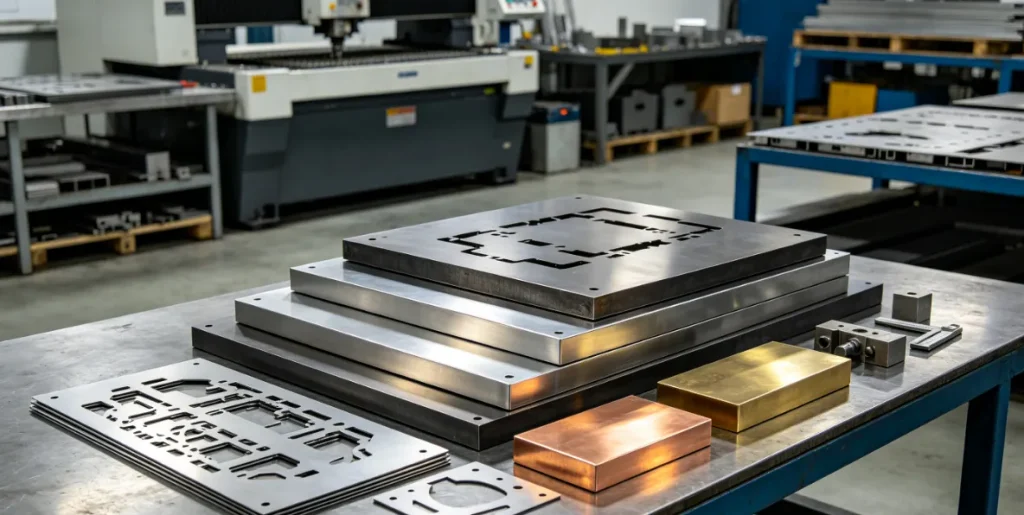
Acier au carbone et acier doux
La découpe laser est souvent bien adaptée aux tôles d'acier au carbone présentant des profils détaillés, de petits trous ou des exigences dimensionnelles plus strictes.
À mesure que l'épaisseur augmente, la découpe au plasma peut devenir plus intéressante lorsque la géométrie est simple et que la productivité de découpe importe plus que la capacité à reproduire des détails fins.
Acier Inoxydable
L'acier inoxydable peut être usiné par laser, plasma ou jet d'eau. Le choix de la méthode la plus adaptée dépend de l'épaisseur, de la géométrie, des tolérances et des exigences relatives aux bords.
La découpe laser est souvent pratique pour les tôles d'acier inoxydable de précision. La découpe au jet d'eau devient plus intéressante lorsqu'il est important de minimiser les effets thermiques.
Pour des conseils plus pratiques, consultez notre guide sur la découpe de l'acier inoxydable.
Aluminium
L'aluminium requiert une attention particulière en ce qui concerne son comportement thermique et sa capacité de traitement.
La découpe laser est efficace pour les tôles d'aluminium de précision lorsque le matériau et l'épaisseur sont compatibles avec les capacités de la machine. La découpe au jet d'eau est à privilégier lorsqu'il faut éviter les effets thermiques.
Cuivre et laiton
Le cuivre et le laiton peuvent être plus exigeants pour la découpe thermique en raison de leur conductivité thermique élevée et, selon l'alliage, de leurs caractéristiques réfléchissantes.
Ces facteurs peuvent rendre le choix du procédé laser plus sensible à l'équipement et aux paramètres de découpe. La découpe au jet d'eau peut s'avérer utile lorsque la découpe thermique présente des limitations.
Feuille mince vs. plaque épaisse
L'épaisseur à elle seule ne doit pas déterminer le procédé.
Les systèmes modernes de découpe laser, plasma et jet d'eau ont des domaines d'application qui se chevauchent. Le choix du système dépend également de la géométrie, de la taille des éléments, des tolérances, de la qualité des bords et des exigences de production.
Une meilleure question serait :
La pièce nécessite-t-elle des détails précis et un contrôle dimensionnel strict, ou s'agit-il principalement d'un travail de découpe de tôle épaisse où la productivité prime ?
Comment la précision, la qualité des bords et la chaleur influencent-elles la décision ?
Une fois le matériau et l'épaisseur connus, définissez ce que le bord coupé doit réaliser.
Précision de coupe et contrôle dimensionnel
La précision de coupe est importante lorsque le profil de coupe devient une caractéristique fonctionnelle.
Les petits trous, les fentes étroites et les profils d'accouplement imposent des exigences accrues en matière de contrôle de la largeur de coupe, de mouvement de la machine, de stabilité du matériau et de paramètres de processus.
La découpe laser est généralement bien adaptée aux profils de tôlerie de précision. La découpe au jet d'eau permet également de réaliser des profils précis lorsqu'il est important d'éviter les effets thermiques.
Avec un équipement et des réglages appropriés, le plasma peut offrir une bonne précision de production, mais son adéquation dépend davantage de l'épaisseur du matériau et de la tolérance requise.
La question essentielle n'est pas de savoir quel procédé affiche la meilleure précision annoncée.
Il s'agit de savoir si le processus peut maintenir de manière répétée la tolérance requise par le dessin.
Qualité du tranchant : bavures, scories, conicité et largeur de coupe
Le bord coupé peut affecter à la fois l'apparence et la fabrication ultérieure.
La découpe laser permet d'obtenir un bord net et une faible largeur de coupe sur les tôles appropriées. La découpe plasma peut générer des scories, un chanfrein ou des angles qui nécessitent un nettoyage supplémentaire.
La découpe au jet d'eau évite les scories thermiques, mais le bord peut présenter un amincissement ou des stries en fonction de l'épaisseur du matériau, de la vitesse de coupe et de la qualité de coupe requise.
Cela a son importance lorsque le bord devient partie intégrante d'une pièce d'assemblage ou lorsque le meulage et l'ébavurage secondaires engendreraient des coûts importants.
Zone affectée thermiquement et distorsion thermique
Le laser et le plasma sont des procédés de découpe thermique, donc tous deux introduisent de la chaleur dans le matériau.
L'effet pratique dépend du matériau, de l'épaisseur, de la géométrie et des paramètres de coupe.
La découpe au jet d'eau est un procédé de découpe à froid. Elle évite donc la zone affectée thermiquement classique associée à la découpe thermique.
Cela peut s'avérer utile lorsque la distorsion thermique ou les modifications des propriétés des matériaux liées à la chaleur risquent d'affecter les performances des pièces.
L'absence de zone affectée thermiquement (ZAT) ne fait pas automatiquement du découpage au jet d'eau le meilleur choix. La vitesse, le coût, l'épaisseur et les exigences relatives aux bords restent des facteurs importants.
Quand faut-il choisir le laser, le plasma ou le jet d'eau ?
Le bon choix dépend du compromis le plus important pour la pièce.
Découpe laser vs découpe plasma
Choisissez la découpe laser lorsque la pièce nécessite :
- tôle mince ou moyenne
- petits trous
- profils détaillés
- exigences dimensionnelles plus strictes
- qualité de bord contrôlée
Envisagez la découpe au plasma lorsque le travail implique :
- plaque conductrice plus épaisse
- profils plus simples
- taille de fonctionnalité moins exigeante
- forte emphase sur la réduction de la productivité
Le compromis fondamental réside dans la précision et la géométrie fine face à la productivité sur des matériaux conducteurs plus épais.
Découpe laser vs. découpe au jet d'eau
La découpe laser est souvent privilégiée lorsque la production de tôles nécessite rapidité, répétabilité et un traitement efficace.
La découpe au jet d'eau devient plus intéressante lorsque :
- La distorsion thermique est un problème
- un matériau thermosensible est impliqué
- Les matériaux réfléchissants créent des limitations au traitement laser
- Les propriétés des matériaux doivent être préservées
- La découpe à froid est préférable
La question essentielle est de savoir si la pièce bénéficie davantage de la productivité du laser ou des caractéristiques de découpe à basse température du jet d'eau.
Découpe plasma vs. découpe au jet d'eau
Le plasma est souvent une option intéressante pour les plaques conductrices épaisses, où la vitesse de découpe et les coûts de production sont importants.
Le découpage au jet d'eau devient plus utile lorsque :
- La chaleur doit être minimisée.
- le matériau est difficile à découper thermiquement
- La qualité des bords est importante
- Le nettoyage secondaire des bords serait coûteux.
- Un procédé de découpe à froid est préférable.
La comparaison pertinente porte sur le coût de la pièce finie, et non uniquement sur le taux horaire de la machine.
Comment la vitesse de coupe et le coût total influencent-ils le choix du procédé ?
Le taux de coupe le plus bas ne produit pas toujours le coût par pièce le plus bas.
Vitesse de coupe
La découpe laser est très productive sur les tôles minces et moyennes appropriées.
Le plasma peut être compétitif sur des plaques conductrices épaisses. La découpe au jet d'eau est généralement plus lente pour les applications métalliques courantes.
La comparaison pertinente dépend du matériau, de l'épaisseur, de la géométrie et de la qualité de coupe requise.
Utilisation des matériaux
L'efficacité d'imbrication, l'espacement des pièces, la largeur de la saignée et les rebuts ont tous une incidence sur le coût des matériaux.
Un processus favorisant un imbrication efficace peut réduire la consommation totale de feuilles.
Finition secondaire
Certaines pièces nécessitent :
- ébavurage
- broyage
- nettoyage des bords
- forage
- usinage supplémentaire
Ces opérations font partie des coûts de fabrication.
Un prix de découpe inférieur peut ne pas être plus avantageux une fois les frais de post-traitement inclus.
Coût total des pièces
Pour les décisions d'approvisionnement, comparez :
Matériaux + Découpe + Préparation + Finition secondaire + Fabrication en aval
Cela permet d'avoir une meilleure vision des coûts de fabrication que de comparer uniquement les taux horaires des machines.
Comment les opérations secondaires influencent-elles le processus de découpe optimal ?
La découpe de la tôle est rarement la dernière étape de fabrication.
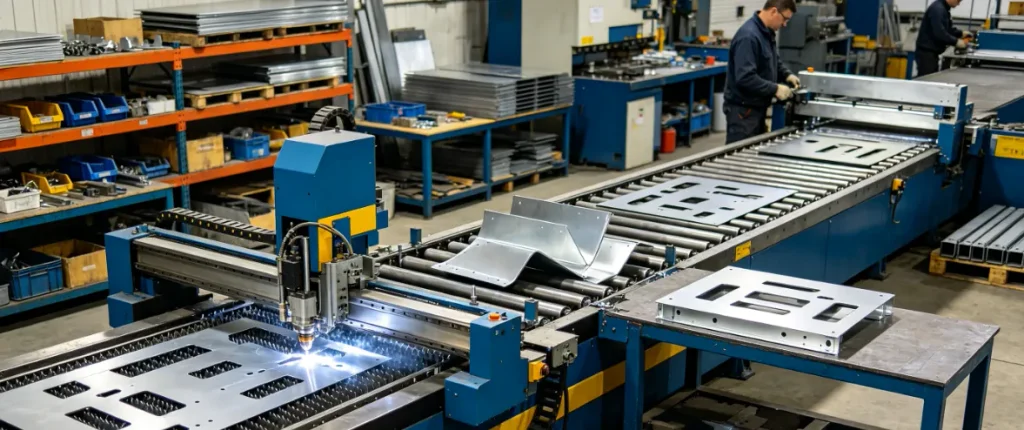
Un composant fabriqué peut suivre la séquence suivante :
Découpe → Ébavurage → Pliage → Soudage → Finition
La méthode de découpe doit être adaptée aux opérations qui suivent.
Par exemple, une pièce destinée directement au pliage sur presse plieuse doit présenter des dimensions constantes et un état de bord adéquat. Un assemblage soudé peut avoir des exigences différentes en matière de finition des bords et d'ajustement.
C'est pourquoi services de fabrication de tôles sur mesure peut s'avérer précieux lorsqu'un projet implique plus que de la simple découpe à plat. BaoshengLes capacités de l'entreprise en matière de tôlerie comprennent la découpe laser, le pliage, le poinçonnage, l'estampage, le soudage, le rivetage, l'analyse DFM et l'inspection.
Pour les pièces nécessitant une mise en forme après découpe, consultez nos services de pliage de tôle de précision.
Le meilleur procédé de découpe est celui qui prend en charge l'intégralité du processus de fabrication.
Le volume de production influence-t-il le meilleur procédé de découpe ?
Les exigences techniques peuvent rester les mêmes, tandis que le choix économique évolue en fonction du volume de production.
Prototypes et pièces en petite série
Pour les prototypes et les petites séries, la flexibilité et la facilité de modification de la conception peuvent être plus importantes que le débit maximal de la machine.
L'objectif est généralement de produire des pièces précises sans ajouter de complexité inutile au processus.
Production répétée
Une fois la conception stabilisée, le temps de cycle, l'efficacité d'imbrication, la répétabilité et les opérations secondaires deviennent plus importants.
Un processus de découpe uniforme permet de réduire le travail de finition et d'inspection sur des lots répétés.
Volumes de production plus élevés
Pour des volumes plus importants, de petites différences dans le temps de découpe, l'utilisation des matériaux, la main-d'œuvre de finition et les retouches peuvent avoir un impact significatif sur le coût total de production.
C’est pourquoi le volume doit être considéré conjointement avec la géométrie et les exigences de qualité de coupe.
Comment choisir le bon procédé de découpe de tôle ?
Utilisez ces sept questions pour identifier le processus approprié.
Étape 1 : Quel matériau allez-vous découper ?
Identifiez la nuance exacte du matériau chaque fois que cela est possible.
L’acier au carbone, l’acier inoxydable, l’aluminium, le cuivre et le laiton ne se comportent pas de la même manière lors de la découpe.
Étape 2 : Quelle est l'épaisseur du matériau ?
L'épaisseur influe sur la vitesse de coupe, la qualité des bords, l'apport de chaleur et la capacité du processus.
Utilisez l'épaisseur comme point de départ, et non comme seul critère de sélection.
Étape 3 : Quelles dimensions sont critiques ?
Identifier les trous, les fentes, les profils d'accouplement et autres caractéristiques qui affectent la fonction ou l'assemblage.
Toutes les dimensions ne nécessitent pas le même niveau de contrôle des processus.
Étape 4 : De quelle qualité de bord avez-vous besoin ?
Déterminer si la pièce peut accepter :
- petites bavures
- scories
- bord biseauté
- striation
- broyage secondaire
Des exigences de finition nettes permettent d'éviter des travaux de finition inutiles.
Étape 5 : La pièce peut-elle supporter la chaleur ?
Il convient d'examiner si la chaleur pourrait avoir un effet sur :
- stabilité dimensionnelle
- propriétés matérielles
- état de surface
- usinage en aval
Si les effets thermiques constituent une préoccupation majeure, envisagez un procédé de découpe à froid tel que le jet d'eau.
Étape 6 : Quel est le coût total de production ?
Considérer:
- utilisation du matériel
- installation
- temps d'un cycle
- finition secondaire
- volume de production
Ne comparez pas les processus en vous basant uniquement sur la vitesse de coupe ou le taux horaire.
Étape 7 : Que se passe-t-il après la découpe ?
Déterminer si la pièce sera :
- courbé
- soudé
- usinée
- manteau
- assemblé
La méthode de découpe doit s'adapter à la séquence de fabrication complète.
Matrice de décision pour la découpe de tôle
| Exigence relative aux pièces | Candidat solide |
|---|---|
| tôle mince de précision | Zone |
| Petits trous et profils détaillés | Zone |
| Plaque conductrice épaisse | Plasma |
| Impact thermique minimal | Jet d'eau |
| Application thermosensible | Jet d'eau |
| Profilés de précision pour pièces fabriquées | Zone |
| Découpe de tôles épaisses axée sur la productivité | Plasma |
| Découpe suivie de pliage ou de soudage | Fabrication laser et en aval |
Ce sont des points de départ pratiques, et non des règles fixes. Le choix final du procédé doit se fonder sur le dessin, le matériau, l'épaisseur, la tolérance, la géométrie et le flux de production.
Que devez-vous fournir pour obtenir un devis de découpe de tôle ?
Une demande de devis complète fournit au fabricant suffisamment d'informations pour sélectionner un procédé approprié et établir un prix précis pour la pièce finie.
Informations de base sur les pièces
Fournir:
- fichiers CAO ou DXF
- spécification du matériau
- épaisseur du matériau
- Quantité
Exigences d'ingénierie
Identifier également :
- dimensions critiques
- tolérances dimensionnelles
- exigences de qualité des bords
- finition de surface
- exigences d'inspection
Évitez d'appliquer des tolérances inutilement strictes à chaque élément. Indiquez clairement les dimensions qui influent sur l'ajustement ou le fonctionnement.
exigences en aval
Indiquez si le projet nécessite également :
- flexion
- soudage
- usinage
- finition de surface
- Assemblée
Ces exigences peuvent affecter à la fois le choix du procédé de découpe et le processus de fabrication global.
Une demande de devis complète facilite la comparaison des options de fabrication en fonction du composant fini plutôt que de la seule opération de découpe.
Comment pouvez- Baosheng Besoin d'aide pour la fabrication de tôles ?
Baosheng propose des services de fabrication de tôlerie sur mesure avec découpe laser et des procédés en aval incluant le pliage, le poinçonnage, l'estampage, le soudage et le rivetage.
Son flux de travail comprend également l'examen DFM et le contrôle qualité.
Cela a son importance lorsqu'un projet comprend plus qu'un simple profil découpé à plat. Le processus de découpe doit être compatible avec les exigences de formage, d'assemblage, de finition et de contrôle qui suivent.
Baosheng Elle prend également en charge le contrôle dimensionnel et le contrôle de la qualité dans le cadre de son processus de fabrication.
Vous ne savez pas quel procédé de découpe convient à votre pièce ?
Veuillez envoyer le fichier CAO ou DXF accompagné des spécifications relatives au matériau, à l'épaisseur, à la quantité et aux tolérances critiques. La pièce pourra ainsi être analysée en fonction de l'ensemble des exigences de fabrication.
Quel procédé de découpe convient le mieux à votre pièce ?
Les technologies laser, plasma et jet d'eau ont chacune une plage de fonctionnement pratique.
La découpe laser est souvent le choix le plus judicieux pour les tôles fines, les détails précis, les dimensions contrôlées et une production efficace.
La découpe au plasma devient plus intéressante pour les plaques conductrices plus épaisses lorsque la productivité et la rentabilité globale sont des facteurs plus importants.
La découpe au jet d'eau est particulièrement utile lorsque les effets thermiques doivent être minimisés ou lorsque le matériau et l'application favorisent la découpe à froid.
La bonne question n'est pas simplement :
Laser, plasma ou jet d'eau ?
C'est:
Quel procédé permet d'obtenir la qualité de pièce requise au coût total de fabrication le plus bas possible ?
Choisissez le procédé en fonction du matériau, de l'épaisseur, de la géométrie, de la tolérance, des exigences relatives aux bords, de la sensibilité thermique, du volume de production et des opérations en aval.
Vous souhaitez obtenir un devis pour vos pièces en tôle ? Envoyez vos fichiers CAO ou DXF, les spécifications du matériau, l’épaisseur, la quantité, les tolérances critiques et toutes les exigences de pliage ou de finition pour examen technique et devis.
Questions fréquemment posées
Quelle méthode de découpe est la plus adaptée aux tôles fines ?
La découpe laser est généralement la solution la plus performante pour les tôles fines nécessitant des trous de petite taille, des profils précis, des dimensions contrôlées et une excellente qualité de bords. La découpe plasma peut également convenir lorsque la géométrie est simple et que les exigences de précision sont moins élevées.
Quand dois-je choisir la découpe au jet d'eau plutôt que la découpe laser ?
Envisagez la découpe au jet d'eau lorsque les déformations thermiques, les modifications de matériaux liées à la chaleur ou la réflectivité des matériaux posent problème pour le traitement laser. La découpe au jet d'eau est également utile lorsqu'un procédé de découpe à froid est privilégié, bien qu'elle soit généralement plus lente pour les applications courantes de tôlerie.
La découpe au plasma est-elle adaptée aux pièces de tôlerie de précision ?
Cela dépend de l'équipement, de l'épaisseur du matériau, de sa géométrie et des tolérances requises. Les systèmes plasma de précision permettent une meilleure qualité de découpe, mais la découpe laser est généralement un meilleur choix pour les tôles fines présentant des détails précis.
Quel procédé de découpe offre la meilleure qualité de tranchant ?
Il n'existe pas de solution universellement adaptée à tous les matériaux et à toutes les épaisseurs. La découpe laser permet d'obtenir des bords nets et précis sur les tôles appropriées. La découpe au jet d'eau offre une découpe à froid sans zone affectée thermiquement (ZAT) conventionnelle. La découpe plasma permet d'obtenir des bords de qualité lorsque le système et ses paramètres sont correctement adaptés.
Le processus de découpe a-t-il une incidence sur les étapes de pliage ou de finition ultérieures ?
Oui. Les dimensions de coupe, l'état des bords, les bavures, les scories et les effets thermiques peuvent influencer les étapes de fabrication ultérieures. Lorsqu'une pièce doit être pliée, soudée, usinée ou finie, le processus de découpe doit être choisi dans le cadre du flux de production global.


